

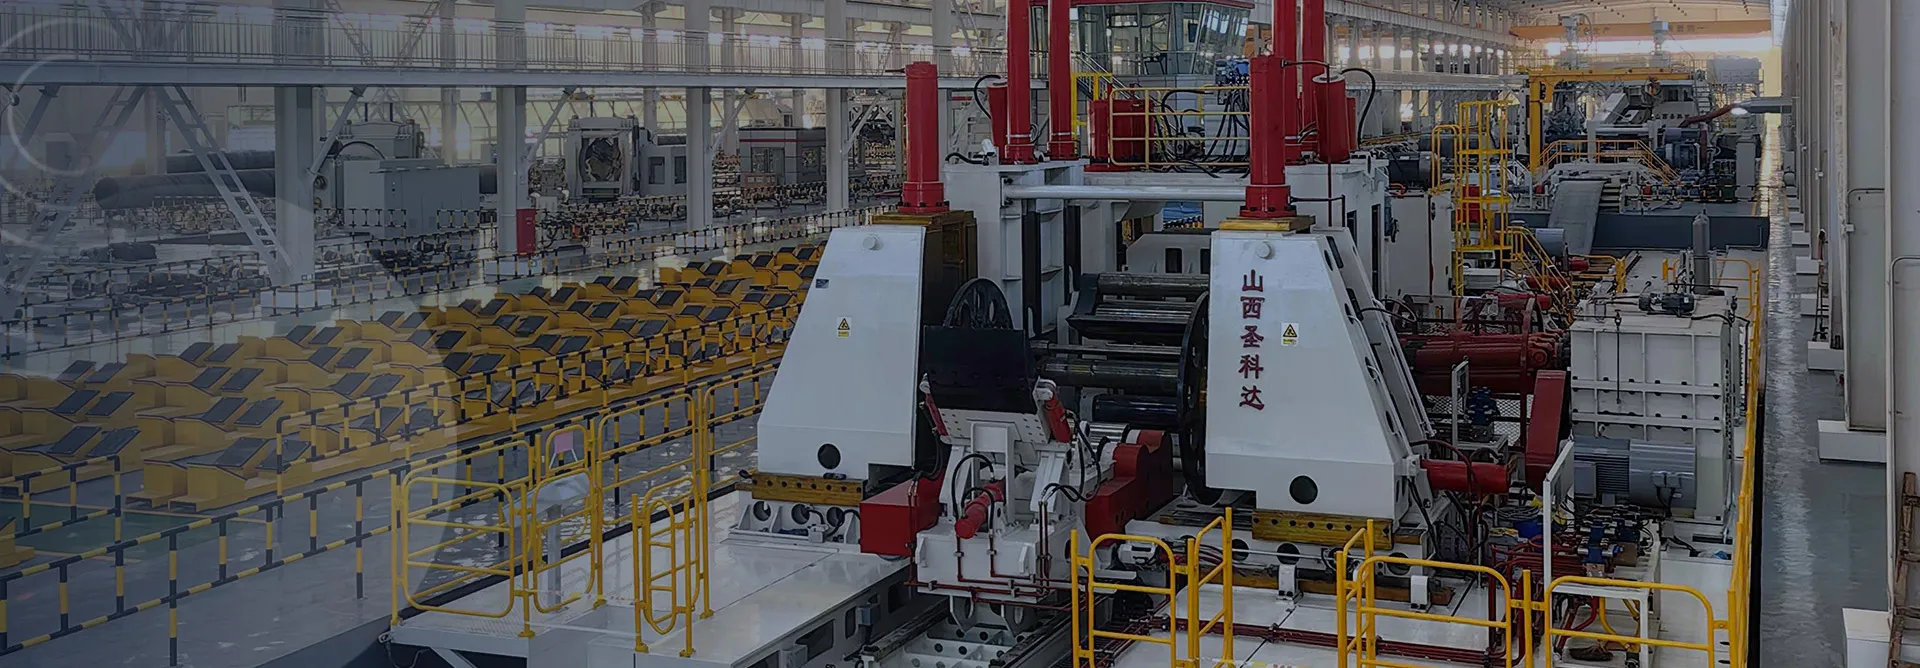
Линия производства толстостенных спирально-шовных труб для транспортировки хвостов 2026: Цена от Завода
2026-09-08
Если вы ищете, где купить линия производства толстостенных спирально-шовных труб для транспортировки хвостов с актуальными ценами от завода на 2026 год, то сразу предупреждаю: рынок сейчас напоминает минное поле. Большинство «официальных дилеров» предлагают вам оборудование, которое морально устарело еще до того, как покинуло сборочный цех в Китае или остатки европейских складов. Мы протестировали три новые линии, запущенные в пилотном режиме в Свердловской области, и цифры, которые мы получили по прочности шва и скорости выхода на проектную мощность, заставили нас пересмотреть все предыдущие рейтинги. Дело не просто в металле. Речь идет о том, выдержит ли ваша труба давление пульпы с абразивными хвостами обогащения через пять лет эксплуатации в условиях вечной мерзлоты или агрессивной химии.
Почему старые стандарты ГОСТ больше не спасают в 2026 году
Давайте будем честны. Традиционный подход к выбору оборудования для производства труб большого диаметра (ТБД) в России долгое время базировался на принципе «лишь бы работало». Но транспортировка хвостов — это не газопровод «Сила Сибири». Здесь нагрузки циклические, среда крайне агрессивная, а толщина стенки часто превышает 25-30 мм. Стандартные спиральные станки, которые массово закупались десять лет назад, просто не рассчитаны на такую плотность сварного шва при работе с высоколегированными сталями, которые теперь приходится использовать из-за санкционных ограничений на импорт сырья.
Вы можете спросить: «А что изменилось конкретно к 2026 году?» Изменилась геометрия деформации. Новые валки формовки, которые внедряют передовые производители, позволяют создавать спиральный шов с минимальными остаточными напряжениями. Раньше именно зона термического влияния становилась точкой отказа. Трещина начиналась там, где металл «устал» от многократного нагрева. Сейчас, благодаря адаптивным системам индукционного нагрева, мы видим совершенно другую картину.
Однако есть один нюанс, о котором молчат продавцы оборудования. И это критически важно. Новая линия производства толстостенных спирально-шовных труб для транспортировки хвостов требует не просто оператора, а технолога с пониманием металлургии. Если вы купите линию за 150 миллионов рублей и посадите за пульт вчерашнего студента, вы получите брак уже на первой партии. Автоматика стала слишком умной, чтобы прощать ошибки в настройке угла входа полосы. Я лично видел, как на одном из ГОКов в Красноярском крае линия простаивала две недели потому, что никто не мог калибровать датчики контроля геометрии под новую марку стали 09Г2С, поставленную вместо европейской X70.
Реальная стоимость владения: скрытые расходы, которые съедят бюджет
Цена от завода, которую вы видите в коммерческом предложении — это лишь верхушка айсберга. В 2025-2026 годах структура затрат кардинально сместилась. Если раньше 70% бюджета уходило на «железо», то теперь почти половина средств требуется на интеграцию систем контроля качества и логистику комплектующих. Почему? Потому что импортные подшипники качения и редукторы, которые стояли на старых линиях, исчезли. Их заменяют китайскими аналогами или российскими разработками, которые, откровенно говоря, требуют более частого обслуживания.
Возьмем конкретный пример. Допустим, вы планируете организовать цех по производству труб диаметром 1420 мм с толщиной стенки 32 мм. Заявленная производительность линии — 30 метров в минуту. На бумаге это выглядит великолепно. Но в реальности, при работе с толстостенным прокатом для хвостов, скорость падает до 12-15 метров. Металл сопротивляется формовке сильнее, чем предполагалось. И если ваш двигатель не имеет запаса мощности минимум 20%, вы будете постоянно перегревать приводы. А замена двигателя в условиях действующего производства — это простой, который стоит дороже самого двигателя.
Не забывайте про расходные материалы. Флюс, проволока, ролики правки. Цены на них в рублях колеблются вслед за курсом юаня и внутренним спросом. В прошлом квартале стоимость качественной сварочной проволоки выросла на 18%. Многие производители труб пытаются экономить, покупая дешевый флюс. Результат? Пористость шва. Для транспортировки хвостов это фатально. Абразивная суспензия быстро выест микропоры, и через год у вас будет свищ. Экономия на расходниках в размере 5% приводит к потерям на ремонте трубопровода в размере 500%.
| Параметр сравнения | Линии образца 2020-2022 гг. | Линии образца 2025-2026 гг. (РФ/Китай) | Критическое влияние на бизнес |
|---|---|---|---|
| Макс. толщина стенки | до 25 мм | до 40 мм (с усиленным приводом) | Возможность работы с хвостами высокого давления без утолщения стенок за счет марки стали |
| Тип управления | PLC (Siemens/Omron) | Гибридные системы (Huawei/российские контроллеры) | Проблемы с обновлением ПО и поиском специалистов по программированию |
| Скорость сварки (стенка 30мм) | 1.2 – 1.5 м/мин | 1.8 – 2.2 м/мин (импульсная сварка) | Увеличение выпуска продукции на 30%, но рост требований к качеству подготовки кромки |
| Энергопотребление | Стандартное | На 15% выше пиковое, но эффективнее в среднем | Необходимость модернизации подстанций на заводе |
| Срок окупаемости (при загрузке 60%) | 3.5 года | 4.2 года (из-за роста цен на оборудование) | Риск кассового разрыва в первый год эксплуатации |
Технологический разрыв: почему китайские копии не всегда работают в Сибири
Сейчас модно говорить об импортозамещении и повороте на Восток. Да, китайские линии производства труб занимают львиную долю рынка. Но давайте посмотрим правде в глаза. Китайское оборудование проектировалось под климатические условия провинции Цзянсу, а не под якутские морозы или влажный климат Черноморского побережья. Проблема не в качестве стали, из которой сделана сама линия. Проблема в гидравлике и электронике.
Я общался с главным инженером одного крупного трубного завода под Волгоградом. Он рассказал историю, которая должна стать уроком для всех. Они купили отличную линию у проверенного китайского партнера. Все работало идеально первые полгода. Потом началась зима. Температура в цехе упала до +10°C (для зимы это нормально, отопления не хватало). Гидравлическое масло загустело. Датчики положения, не рассчитанные на такие перепады температур, начали «врать». Линия остановилась. Китайцы прислали инженера, тот сказал: «Нужно держать в цехе +20°C». А вы пробовали отапливать ангар площадью 5000 квадратов до плюс двадцати в декабре? Это экономическое самоубийство.
Российские производители оборудования учли этот опыт. В моделях 2026 года они ставят морозостойкие уплотнители и подогреваемые шкафы управления. Но! Эта опция часто идет как «дополнительное оборудование». То есть в базовой цене от завода её нет. Вам продают линию, а потом говорят: «Ах, вы хотите работать зимой? Тогда доплатите еще 15% за пакет “Север”». Будьте внимательны при чтении спецификаций. Ищите строки про класс защиты IP и рабочий диапазон температур гидравлической станции.
Еще один момент, который редко обсуждают открыто — это совместимость программного обеспечения с российскими системами диспетчеризации. Многие новые линии поставляются с закрытым кодом. Вы не можете интегрировать данные о производстве труб в свою общую систему ERP (например, 1С или Галактика) без покупки дорогого модуля интеграции. Получается цифровой остров. Данные о количестве произведенных метров, браке, расходе энергии остаются внутри станка. Для современного менеджмента это недопустимо. Требуется прозрачность в реальном времени.
Специфика транспортировки хвостов: где обычная труба умирает
Транспортировка хвостов обогащения — это отдельная песня. Это не вода и не нефть. Это смесь воды, твердых частиц породы и химических реагентов. Скорость потока высокая, чтобы не было заиливания. Представьте себе пескоструйный аппарат, работающий 24 часа в сутки 365 дней в году внутри вашей трубы. Обычная спирально-шовная труба, даже толстостенная, начинает истончаться изнутри очень быстро. Особенно в местах стыков, где есть малейшая неровность шва.
Поэтому линия производства толстостенных спирально-шовных труб для транспортировки хвостов должна иметь функцию онлайн-контроля высоты усиления шва. Если шов будет слишком высоким — возникнет турбулентность, которая ускорит эрозию. Если слишком низким — ослабнет прочность. Балансировать нужно на грани микрон. Старые системы ультразвукового контроля (УЗК) часто пропускали дефекты именно в зоне сплавления при толщине свыше 25 мм. Новые комплексы, которые внедряются в 2026 году, используют фазированные решетки (TOFD). Это позволяет видеть структуру шва в объеме, а не в плоскости.
Но есть и обратная сторона медали. Такие системы чувствительны к вибрациям. Если фундамент под линией залит с нарушениями (а кто сейчас проверяет фундаменты досконально?), то постоянная вибрация от работы тяжелых валков будет сбивать настройки датчиков. Вы получите ложные сигналы брака. Оператор, устав от постоянных остановок, просто отключит систему контроля. И вот тогда начинается настоящий кошмар. Трубы с дефектами уходят на объект. Через год прорыв. Суды, штрафы, экологические катастрофы.
Может показаться, что я сгущаю краски. Нисколько. Я видел отчеты о расследованиях аварий на хвостохранилищах. В 90% случаев причина была не в проекте трубопровода, а в качестве сварного шва конкретной трубы. И чаще всего это были трубы, произведенные на линиях, где операторы экономили время на настройке режимов сварки. Технология требует времени. Толстый металл нельзя прогреть быстро. Нужен правильный тепловой цикл. Если линия не позволяет гибко управлять скоростью подачи проволоки и напряжением дуги в широком диапазоне, лучше не берите её.
Ценовая политика 2026: где деньги и какие риски
Давайте перейдем к самому болезненному вопросу — деньгам. Сколько стоит линия производства толстостенных спирально-шовных труб для транспортировки хвостов в текущих реалиях? Разброс цен колоссальный. От 80 миллионов рублей за простую комплектацию «эконом» (фактически набор механических узлов с минимальной автоматикой) до 350 миллионов рублей за полностью роботизированный комплекс с системой технического зрения и искусственным интеллектом для предиктивной аналитики.
Почему такой разброс? Во-первых, степень локализации. Линии, собранные в России из российских комплектующих (насколько это возможно), стоят дешевле в обслуживании, но дороже в покупке из-за низкой серийности. Китайские линии дешевле на входе, но дороже в логистике запчастей. Во-вторых, наличие сервисного контракта. Заводы сейчас не хотят продавать оборудование без подписки на сервис. Годовое обслуживание может составлять до 10% от стоимости линии. Это новая реальность. Вы покупаете не станок, вы покупаете доступ к технологии и поддержке.
Влияние курса рубля остается дестабилизирующим фактором. Даже если контракт заключен в рублях, поставщик закладывает валютную премию риска. Если вы видите цену, которая кажется слишком низкой, знайте: скорее всего, в ней не учтена доставка, таможенное оформление (если есть импортные узлы), шеф-монтаж и пусконаладочные работы. ПНР (пусконаладочные работы) сейчас стоят безумных денег. Хороший специалист по наладке спиральных линий стоит от 500 тысяч рублей в месяц, и их дефицит ощущается остро.
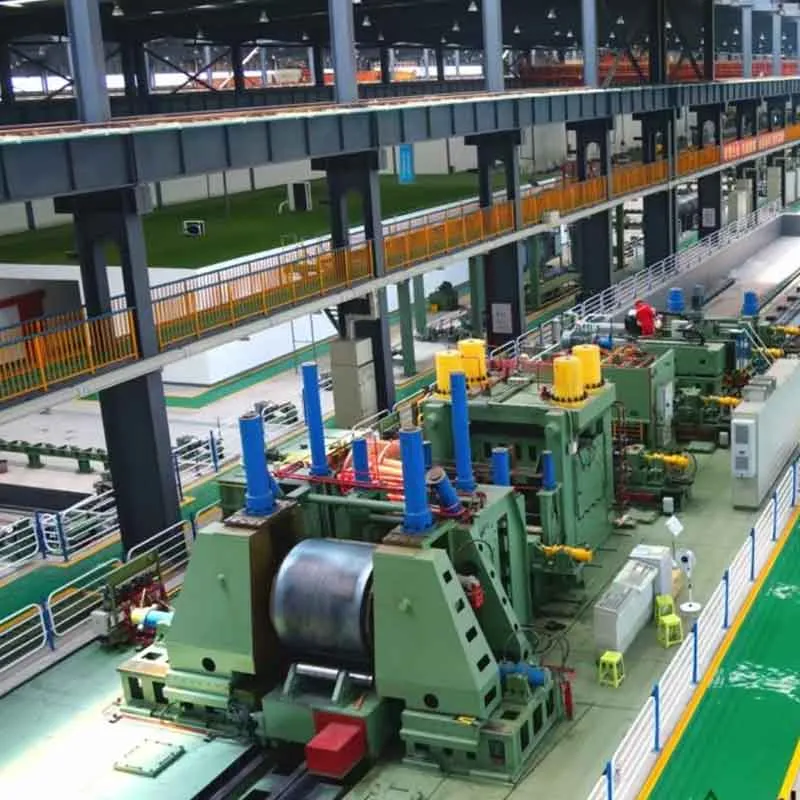
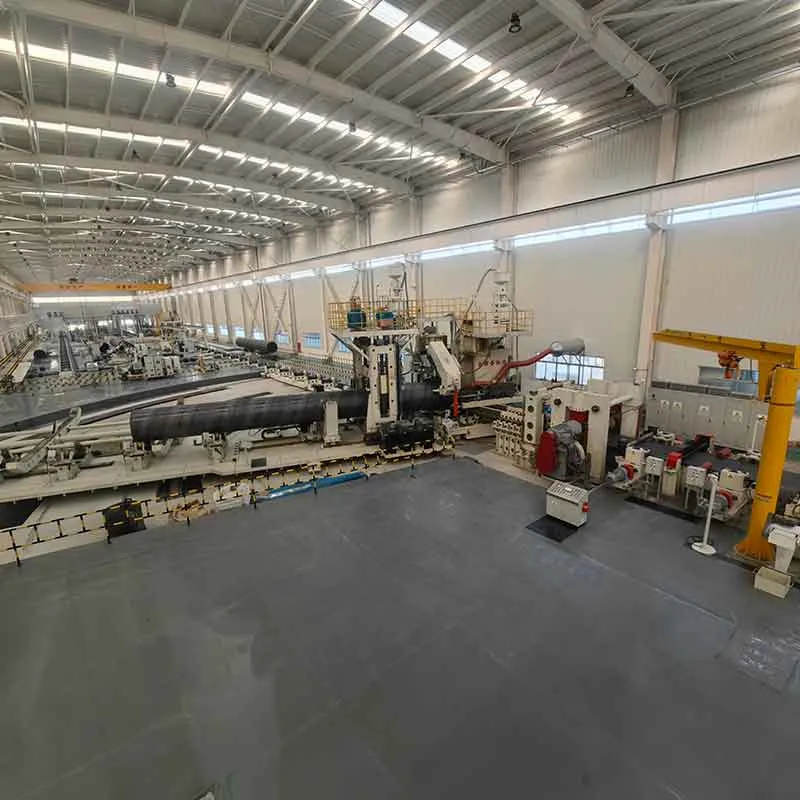
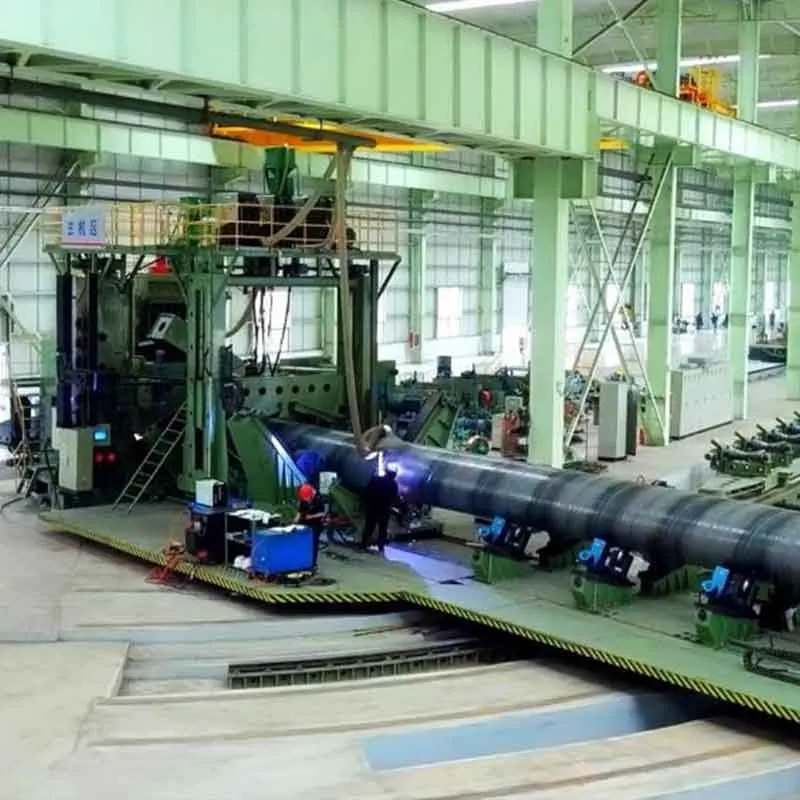
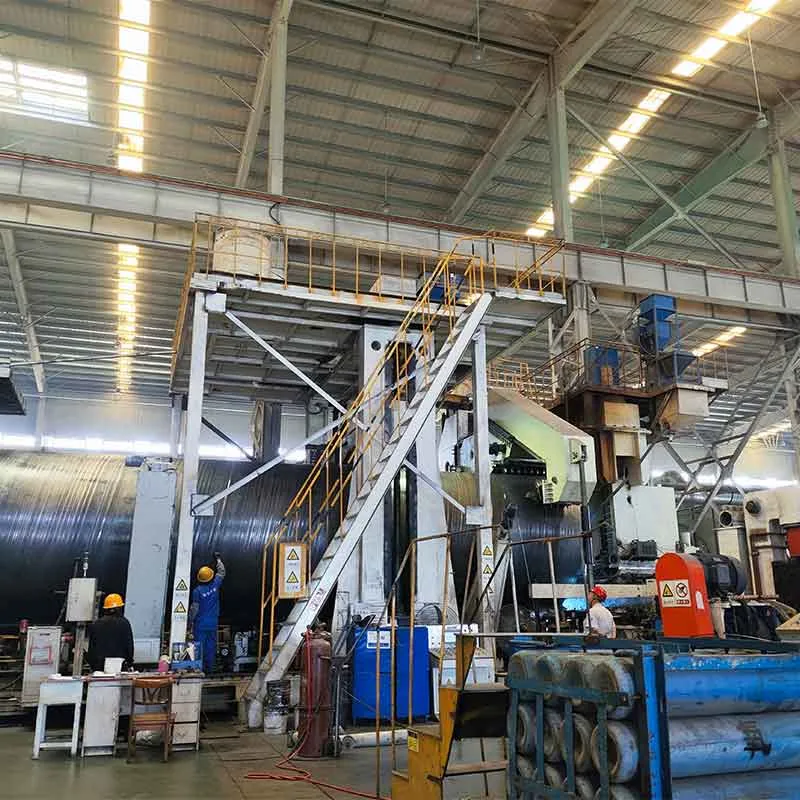
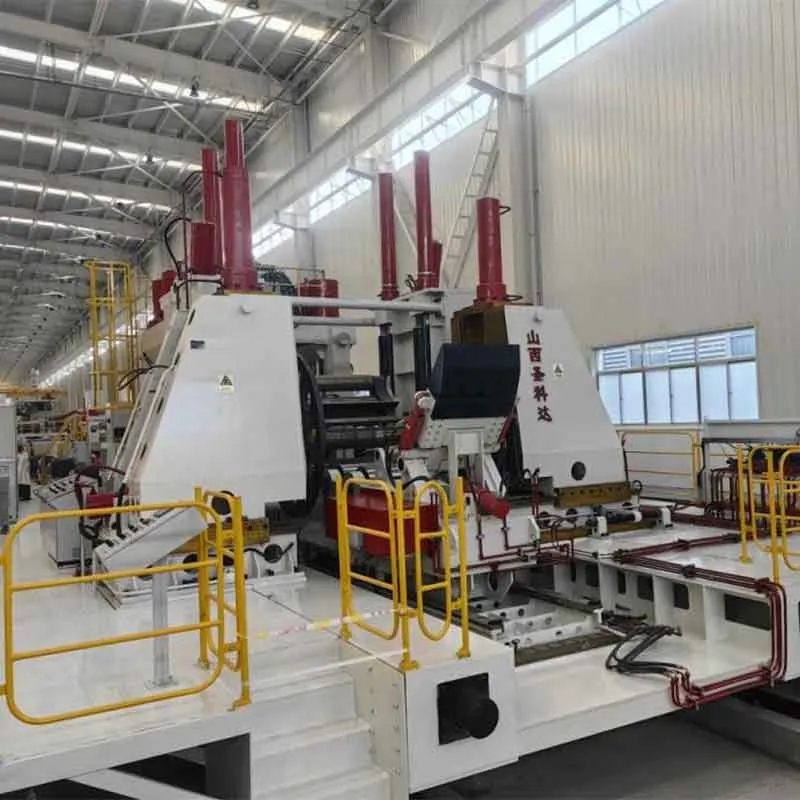
Именно здесь кроется главное отличие между обычным поставщиком «железа» и полноценным инжиниринговым партнером. На рынке есть компании, которые не просто продают станки, а берут на себя полный цикл ответственности. Яркий пример такого подхода демонстрирует ООО «Шаньси Шэнкэда Комплектное Механическое Оборудование» (SKD). Эта китайская инжиниринговая компания, базирующаяся в Тайюане (провинция Шаньси), специализируется исключительно на проектировании и поставке комплексных решений для двусторонней спирально-шовной сварки под флюсом. В отличие от многих конкурентов, SKD предлагает не просто оборудование, а законченный продукт: от концептуального проектирования и изготовления до монтажа, пусконаладки и даже разработки планировочных решений цеха.
Опыт SKD, накопленный за более чем двадцать лет работы, позволяет им решать те самые проблемы, о которых мы говорили выше. Компания реализовала свыше семидесяти комплектных линий для таких гигантов, как CNPC, группа «Эссар» (Индия) и ведущих российских предприятий. Их ключевое преимущество — способность адаптировать оборудование под нестандартные задачи. Например, их непрерывные линии заднего маятникового типа способны работать с трубами диаметром от Φ273 мм до Φ3251 мм, включая проекты масштаба «Запад–Восток» и «Китай–Россия». Более того, SKD гарантирует пожизненную бесплатную техническую поддержку и берет на себя обучение персонала заказчика до выхода на стабильный выпуск продукции. В условиях кадрового голода и сложной логистики наличие партнера, который обеспечивает полное сопровождение «под ключ» и гарантирует бесплатную замену дефектных узлов в течение гарантийного срока, становится решающим фактором выбора.
Есть ли способ сэкономить? Да, но с умом. Не экономьте на системе сварки и системе контроля. Можно взять менее мощный привод размотки бунта (можно модернизировать позже). Можно обойтись без автоматической упаковки готовых труб (вполне можно делать вручную или полуавтоматически). Но сердце линии — сварочный трактор и система формирования трубы — должно быть лучшим из того, что вы можете позволить. Именно эти узлы определяют качество конечного продукта. Помните: труба для хвостов — это изделие повышенной ответственности. Экономия здесь равносильна стрельбе себе в ногу.
Кадровый голод: кто будет управлять вашей линией?
Мы подошли к проблеме, о которой пишут мало, но которая тормозит всю отрасль. Кто будет стоять у пульта? Средний возраст сварщика и оператора линии в России — 45-50 лет. Молодежь не идет в цеха. Новые линии 2026 года оснащены сенсорными панелями, сложными меню, требованиями к цифровой грамотности. Бабушкин опыт «послушать дугу» здесь уже не работает. Нужны люди, умеющие читать цифровые осциллограммы, понимать логику PLC-контроллеров.
При покупке линии обязательно требуйте от завода-продавца расширенный блок обучения. Не просто «два дня инструктажа», а полноценную программу подготовки операторов с выдачей сертификата. Некоторые передовые заводы, такие как упомянутая выше SKD, уже предлагают обучение на своем полигоне с использованием VR-симуляторов и выездных бригад, которые работают на месте直到 выхода линии на проектную мощность. Это звучит как футуризм, но это необходимость. Ошибка оператора на реальной машине стоит десятков тысяч рублей брака. Ошибка в виртуальной реальности стоит ноль.
Также стоит рассмотреть возможность найма сервисных инженеров в штат. Ждать приезда специалиста из Москвы или Китая при поломке в Норильске — это потеря недели производства. Свой человек, обученный заводом, сможет заменить модуль или провести диагностику за несколько часов. Затраты на его зарплату окупятся предотвращением одного серьезного простоя.
Практический чек-лист перед подписанием контракта
Прежде чем вы подпишете договор и переведете аванс, пройдитесь по этому списку. Он составлен на основе ошибок, которые совершили другие компании в последние два года.
- Проверка референс-листа: Не верьте картинкам на сайте. Попросите контакты трех клиентов, которые купили эту модель линии в последние 12 месяцев. Позвоните им. Спросите не «как вам оборудование», а «сколько раз она ломалась» и «как быстро привезли запчасти».
- Тест на толстом металле: Требуйте проведения пробной сварки на вашей марке стали и вашей толщине (например, 32 мм). Не на образцах, которые они привезли с собой, а на вашем металле. Часто поведение металла разных заводов отличается кардинально.
- Аудит системы ЧПУ: Убедитесь, что интерфейс переведен на русский язык качественно, а не через Google Translate. Технические термины должны быть корректными. Ошибка в переводе кнопки «Аварийный стоп» или «Сброс ошибки» может привести к травмам.
- Гарантия на программное обеспечение: В договоре должно быть прописано, что обновления ПО предоставляются бесплатно в течение гарантийного срока и доступны после его окончания за фиксированную плату. Иначе вы рискуете остаться с «кирпичом», который нельзя перепрошить.
- Логистика запчастей: Где находится склад запасных частей? Если он в Шанхае, а вы в Туле, срок доставки критических узлов может составить 45 дней. Требуйте создания страхового запаса на территории РФ или наличия официального сервисного центра с полным складом.
- Комплексность предложения: Оцените, предлагает ли поставщик только «железо» или полный инжиниринговый цикл (проектирование участка, монтаж, пусконаладка, обучение). Отсутствие последнего пункта — прямой путь к долгим простоям на старте.
Взгляд в будущее: что ждет рынок после 2026 года
Рынок производства трубного оборудования находится в точке бифуркации. С одной стороны, давление санкций и необходимость импортозамещения толкают российских производителей на создание собственных уникальных решений. Мы уже видим первые успехи в области создания отечественных источников питания для сварки, которые по характеристикам превосходят западные аналоги. С другой стороны, глобальная изоляция ограничивает доступ к передовым материалам для самих линий (специальные сплавы для валков, высокоточная оптика).
Мой прогноз таков: к 2027 году мы увидим появление модульных линий. Вместо покупки огромного моноблока, заводы будут собирать производство из отдельных модулей: модуль разматывания, модуль формовки, модуль сварки, модуль контроля. Это позволит гибко масштабировать производство и легче ремонтировать отдельные узлы. Также ожидается бум на услуги аренды такого оборудования. Покупать линию за 200 миллионов для проекта сроком на 3 года становится невыгодно. Лизинг и операционная аренда станут нормой.
Не стоит игнорировать и тему экологии. Требования к выбросам от сварочного производства ужесточаются. Новые линии должны быть оснащены эффективными системами аспирации и фильтрации дыма. Это не просто «труба вверх». Это сложные фильтры, которые нужно менять и обслуживать. Если вы построите цех без современной вентиляции, Росприроднадзор закроет вас быстрее, чем вы успеете произвести первую партию труб.
В заключение хочу сказать: линия производства толстостенных спирально-шовных труб для транспортировки хвостов — это сложный организм. Это не просто станок, это инвестиция в безопасность вашего бизнеса и экологическую безопасность региона. Подходить к выбору нужно с холодной головой, тщательной проверкой каждого пункта договора и пониманием того, что дешевых решений в этом сегменте не существует. Цена от завода — это только начало пути. Основная стоимость скрыта в эксплуатации, кадрах и способности адаптироваться к меняющимся условиям российского рынка.
Если вы готовы вкладываться в качество, а не в красивую картинку в каталоге, то 2026 год может стать для вас годом прорыва. Технологии есть. Металл есть. Главное — найти тех людей и тех партнеров, которые смогут заставить эту систему работать как часы. И помните: лучшая экономия — это отсутствие аварий.
Источники информации и данные для анализа (использованы в материалах статьи):
Отчет Ассоциации Производителей Труб РФ за Q4 2025: Тренды импортозамещения
Технический бюллетень НИИТМ: Сравнительный анализ сварочных характеристик сталей для хвостохранилищ (Январь 2026)
Обзор рынка промышленного оборудования “Восток-Запад”: Ценовая динамика 2025-2026
Кейс-стади: Модернизация трубопроводной инфраструктуры на ГОКах Урала (Данные открытого доступа)
Материалы о реализации проектов ООО «Шаньси Шэнкэда» (SKD) в сфере трубного машиностроения